Planejamento e Sequenciamento Siderúrgico: Otimização Matemática e Gêmeos Digitais do Alto-Forno à Laminação
Conecte o Planejamento e Controle da Produção (PCP), a programação fina (APS) e a execução operacional (S&OE) em um único ecossistema de decisão. A Enacom modela as restrições metalúrgicas, térmicas e logísticas reais da sua usina para destravar capacidade produtiva sem CAPEX, estabilizar a malha e reduzir custos de transformação.
Sincronismo entre etapas: onde o ERP e os sistemas APS de prateleira não chegam
Em uma usina integrada ou mini-mill, o resultado operacional se perde nas interfaces entre processos. Uma alteração na fila do lingotamento contínuo, a indisponibilidade repentina de uma ponte rolante ou uma variação na composição química do gusa desatualizam o plano mestre em minutos.
Sistemas ERP tradicionais e softwares APS genéricos operam com regras simplificadas ou capacidade infinita, que não refletem a física da usina. O resultado é o retorno às planilhas paralelas, excesso de movimentações nos pátios intermediários, perda de energia térmica e geração de aço sem pedido atrelado (estoque órfão).
O Gêmeo Digital de Planejamento e Desempenho da Enacom (Plataforma Gemminus) atua exatamente nessa lacuna: combina Pesquisa Operacional (Programação Linear Inteira Mista, MILP, e otimização multiobjetivo) com Inteligência Artificial para recalcular sequências completas em segundos ou minutos, respeitando as restrições operacionais da planta. Não substituímos o ERP, o MES nem o APS em uso: conectamos a eles e acrescentamos a camada de decisão que falta entre o plano tático e o chão de fábrica.
Os números desta página vêm de cases e de artigos técnicos apresentados em eventos como o AISTech e o ABM Week. As condições em que cada resultado foi obtido estão descritas nos próprios cases.
15 → 6movimentos, no máximo, para formar uma carga no pátio
12,2 %do volume enfornado a quente, sem passar à frente dos prazos
48 hde antecedência na programação dos carros-torpedo
+1 %de produção mensal na aciaria, sem investimento em infraestrutura
Por que funciona: a solução enxerga a usina inteira antes de decidir
Cada área de uma usina otimiza o seu lado, e é na passagem entre as etapas que o resultado se perde. A solução decide com a visão do conjunto, usando regras que a própria usina aprova, e o ganho vem de capacidade que já existe.
Aciaria e laminação deixam de competir
Produzir mais na aciaria pode lotar o pátio e atrasar a laminação. A solução compara os planos possíveis considerando as duas etapas e escolhe o que rende mais no conjunto. Resultado medido: 17% menos aço sem cliente na formação de corridas.
Mais produção sem obra nem equipamento novo
O ganho vem de tempo e capacidade que já existiam e se perdiam entre as etapas. Em artigo apresentado no AISTech 2024, a produção mensal da aciaria subiu cerca de 1%, sem investimento em infraestrutura. O investimento é o projeto, e o retorno se mede em volume adicional vezes a margem do produto.
Menos desperdício e menos risco
No pátio, o máximo de movimentos para formar uma carga caiu de 15 para 6, com menos tempo parado e menos risco de segurança. Quando algo muda, o plano se refaz em menos de um segundo.
Decisão validada antes de ampliar
O especialista valida o plano sobre períodos conhecidos da usina e em piloto, e só então o escopo cresce. O risco da decisão fica pequeno e o retorno é verificado cedo.
Retorno financeiro. O valor em reais depende do volume e da margem de cada operação. Calculamos o retorno e o prazo de payback com os dados da sua empresa, antes de ampliar o projeto.
Onde atuamos: decisões otimizadas em cada elo da usina
Cada frente abaixo reúne a decisão que a operação precisa tomar, a tecnologia aplicada e a prova: o resultado medido em case e o artigo técnico que fundamenta o método.
Aciaria, Formação de Corridas e Lingotamento Contínuo (APS / S&OE)
Sincronizamos a programação de convertedores (BOF) e fornos elétricos (EAF), metalurgia secundária e máquinas de lingotamento contínuo. O algoritmo equilibra a produtividade da sequência (vida do distribuidor, tundish life), as janelas de transição de graus de aço (grade transition) e o atendimento aos prazos comerciais.
Formação de Corridas e Co-scheduling de Convertedores e Forno-Panela (Heat Scheduling)
A formação de corridas é tratada como um problema da mochila combinado com o co-scheduling dos recursos de refino. Em 12 meses de dados reais, o co-scheduling reduziu o volume ocioso médio de 12,61% para 10,47%. No case do formador de corridas, a aciaria produziu 17% menos aço sem cliente.
Sequenciamento do Lingotamento Contínuo e Plano de Corridas (SCC Scheduling / HFSP)
O conjunto aciaria e lingotamento é modelado como um flow shop híbrido (HFSP), com arquitetura de construtor, ordenador e programador. A abordagem escala para mais de 1.500 corridas em cerca de uma hora e elevou a produção mensal em cerca de 1%, sem investimento em infraestrutura, em artigo apresentado no AISTech 2024.
Transição de Grau e Perdas de Mixsteel (Grade Transition Management)
Uma matriz de compatibilidade Livre, Perda e Proibida entre graus de aço entra como restrição e como objetivo da otimização, equilibrando perdas de transição e produtividade. O gerente de produção compara alternativas em vez de aceitar uma única sequência.
Replanejamento em Tempo Real (S&OE)
Quando o status do chão de fábrica muda, o plano é refeito a partir do estado atual. A aciaria sai do plano de turno e passa a operar com um plano que acompanha o que de fato está acontecendo.
Impacto medido: Redução de 17% no volume de aço sem cliente na formação de corridas da aciaria.
Logística Interna de Gusa e Alocação de Carros-Torpedo (Hot Metal Logistics e HMR)
O gusa líquido não pode esperar nem ser armazenado: se o torpedo atrasa, a aciaria para, e se há excesso de gusa, ele é basculado. Gerenciamos de forma dinâmica o ciclo de transporte do ferro-gusa entre altos-fornos e aciaria: o modelo prescritivo antecipa o balanço entre produção e consumo, reduz a espera do metal líquido e alinha o giro da frota às paradas de manutenção.
Programação de Frota de Carros-Torpedo e Manutenção (Torpedo Car Scheduling)
Todos os carros são planejados com 48 horas de antecedência e replanejados em menos de um segundo quando o status real muda. A programação considera ciclo de manutenção, limite de vida útil e tempo máximo de espera, o que reduz o risco de basculamento de emergência e a frota necessária.
Taxa de Gusa Líquido (HMR) e Alerta Antecipado de Basculamento
Uma heurística lexicográfica primeiro minimiza os basculamentos de gusa e depois a soma dos níveis de HMR entre os convertedores. O sistema alerta com 48 horas sobre excesso ou falta de gusa e sugere ajustes por forno. Em teste de 30 dias, os carros basculados caíram de 61 para 29.
Visão Integrada de Paradas Programadas (Scheduled Downtime)
Alto-forno, balanças, estações de panela e lingotadeiras ficam em uma única visão em Gantt, para coordenar janelas de manutenção sem perda de produtividade não planejada.
Impacto medido: Frota de carros-torpedo planejada com 48 horas de antecedência e replanejada em menos de 1 segundo diante de contingências.
Pátios de Placas e Tarugos e Sequenciamento de Pontes Rolantes (Yard Management e Crane Scheduling)
Cada movimento de ponte rolante a mais consome tempo, aumenta o risco de segurança e desorganiza o pátio. O Gêmeo Digital elimina o remonte (movimentações improdutivas de pilhas) nos pátios intermediários: determina o endereçamento ótimo de descarga e a sequência exata de movimentação das pontes rolantes para formar as cargas, respeitando curvas de resfriamento e prioridades de embarque.
Programação de Pontes Rolantes e Formação de Cargas (Crane Scheduling)
Uma heurística define os próximos movimentos das pontes e mesas de rolos, considerando limites físicos, regras de empilhamento e disponibilidade de equipamentos. No caso real, o máximo de movimentos para formar uma carga caiu de 15 para 6, e a solução superou o planejamento manual dos operadores. O trabalho foi publicado na Iron & Steel Technology, da AIST.
Reorganização Antecipada de Estoque e Regras de Empilhamento (Stock Relocation)
O sistema reorganiza o estoque para minimizar movimentos futuros e distribui placas entre pátios conforme as necessidades de corte, acabamento e resfriamento controlado. As violações de regras de segurança por empilhamento incorreto foram eliminadas.
Planejamento de Expedição Rodoviária e Ferroviária a D+3 (Dispatch Planning)
Cargas são planejadas com três dias de antecedência, o que torna a capacidade de expedição mais previsível e reduz o custo de espera de veículos.
Impacto medido: De 15 para, no máximo, 6 movimentações de ponte rolante para formar uma carga no pátio.
Enfornamento a Quente (Hot Charge) e Eficiência Energética no Reaquecimento (Furnace Scheduling)
Alinhamento fino entre a saída do lingotamento contínuo e a entrada nos fornos de reaquecimento da laminação. A otimização multiobjetivo maximiza o aproveitamento do calor das placas e tarugos quentes sem comprometer a carteira de pedidos urgentes, reduzindo o consumo específico de gás natural e a emissão de CO₂.
Hierarquia de Objetivos: Prazo, Parada, Mixsteel e Volume a Quente
A otimização é lexicográfica: primeiro minimiza atrasos de entrega, depois paradas, depois perdas de mixsteel, e só então maximiza o volume enfornado a quente. Em horizonte de 15 dias, o resultado foi de 12,2% do volume enfornado a quente, sem passar à frente dos prazos.
Consumo de Gás e Emissões de CO₂ (Energy Efficiency)
Melhor ocupação do forno e menor tempo de reaquecimento do tarugo reduzem o consumo de gás e as emissões de CO₂, e a integração com a demanda e a operação em tempo real mantém o plano atualizado.
Impacto medido: 12,2% do volume total enfornado a quente, sem passar à frente de prazos e paradas na ordem de prioridade.
Laminação a Quente, Laminação de Perfis e Planejamento Integrado em Mini-Mills (Rolling Mill Scheduling)
Programação de campanhas de laminação que otimiza a vida útil dos cilindros, minimiza as paradas para troca de gaiola (roll change) e equilibra o risco de ruptura de estoque por SKU com a produtividade nominal do laminador.
Laminação de Perfis: Famílias, Limite de Consumo de Cilindros e Troca de Gaiola
O gêmeo digital agrupa famílias de produtos, respeita limites de consumo de cilindros e transições de bitola e modela o risco de ruptura de estoque. Em duas laminações de perfis, houve menos trocas de gaiola e produção mais aderente ao plano, com 80,5% de aderência ao plano em uma delas.
Laminação em Mini-Mill: Bitolas, Campanhas e Forno Quente (MILP e Heurísticas)
Para minimill, um modelo MILP de campanhas por bitola combina heurísticas e busca local e responde em cerca de cinco minutos em cenários reais. No case de planejamento integrado de aciaria e laminação, as trocas de gaiola caíram 13,5% ao mês.
Impacto medido: 13,5% menos trocas de gaiola por mês na laminação de perfis de uma mini-mill, elevando o OEE e a aderência ao plano.
Plano de Capacidade, PCP Digital e S&OP Siderúrgico (Capacity Planning)
A conversa entre comercial, PCP, manutenção e operação precisa partir da mesma referência de capacidade. Sem ela, cada área trabalha com uma versão diferente da verdade.
PCP Digital: Sequenciamento de Ordens de D+0 à Carteira Completa
As ordens são sequenciadas do dia corrente até toda a carteira, reduzindo tempo e custo de setup, melhorando o cumprimento de prazos e maximizando a produção.
Plano de Capacidade e Alocação de Manutenção (Orçamento e Rolling Forecast)
O plano pode ser contínuo, do mês atual ao fim do ano, ou anual, para o orçamento. A manutenção é alocada por data, duração e tipo, contra as restrições comerciais.
Cenários e Comparação What-if entre Comercial, PCP e Operação
A equipe gera e compara cenários com premissas explícitas e escolhe pelo impacto em volume, prazo e custo, e não pela intuição de cada área.
Comparativo: abordagem tradicional vs. Gêmeo Digital de Planejamento Enacom (Gemminus)
Como cada abordagem lida com os critérios que definem a qualidade do planejamento siderúrgico.
Critério operacional
Planilhas e heurísticas manuais
APS genérico de prateleira
Gêmeo Digital Enacom (Plataforma Gemminus)
Modelagem de restrições
Baseada na experiência individual do programador
Regras padronizadas; exige simplificar a usina
Aderente às regras metalúrgicas, térmicas e físicas reais da usina
Tempo de replanejamento (S&OE)
Horas ou dias para refazer a malha
Lento e rígido diante de quebras imprevistas
Segundos a poucos minutos para recalcular cenários completos
Simulação what-if
Inviável no ritmo da operação diária
Limitada a parâmetros pré-fixados
Comparação lado a lado de múltiplos cenários (custo, margem e prazo)
Integração tecnológica
Isolada dos sistemas corporativos
Costuma exigir substituição de sistemas e implantação longa
Convivência com ERP, MES e PIMS existentes, via API
Foco de retorno
Manutenção da rotina
Padronização de TI
Expansão de capacidade sem CAPEX e redução direta de perdas
Como a Plataforma Gemminus entra na rotina da sua usina sem substituir o seu legado
Nossas soluções não competem com o seu ERP ou MES: elas adicionam a camada de inteligência matemática prescritiva que faltava entre os dados de chão de fábrica e a decisão executiva. As aplicações de Siderurgia rodam sobre a Plataforma Gemminus, em nuvem.
A base de dados segue o modelo Lakehouse em camadas Bronze, Silver e Gold, com governança por contrato de dados (ODCS): cada variável tem unidade, faixa válida, frequência e acordo de qualidade definidos antes de qualquer pipeline. Em produção, o modelo gerencia mais de 1.100 séries temporais de uma usina.
Mapeamento da decisão e das restrições: trabalhamos com engenheiros de processo, metalurgistas e a equipe de PCP para traduzir regras de negócio, limites térmicos e gargalos físicos em modelos matemáticos precisos.
Integração transparente: conectamos a Plataforma Gemminus ao ERP (como o SAP), ao MES e aos historiadores de processo (PIMS) para leitura automática da carteira de pedidos, dos estoques intermediários e do status dos ativos.
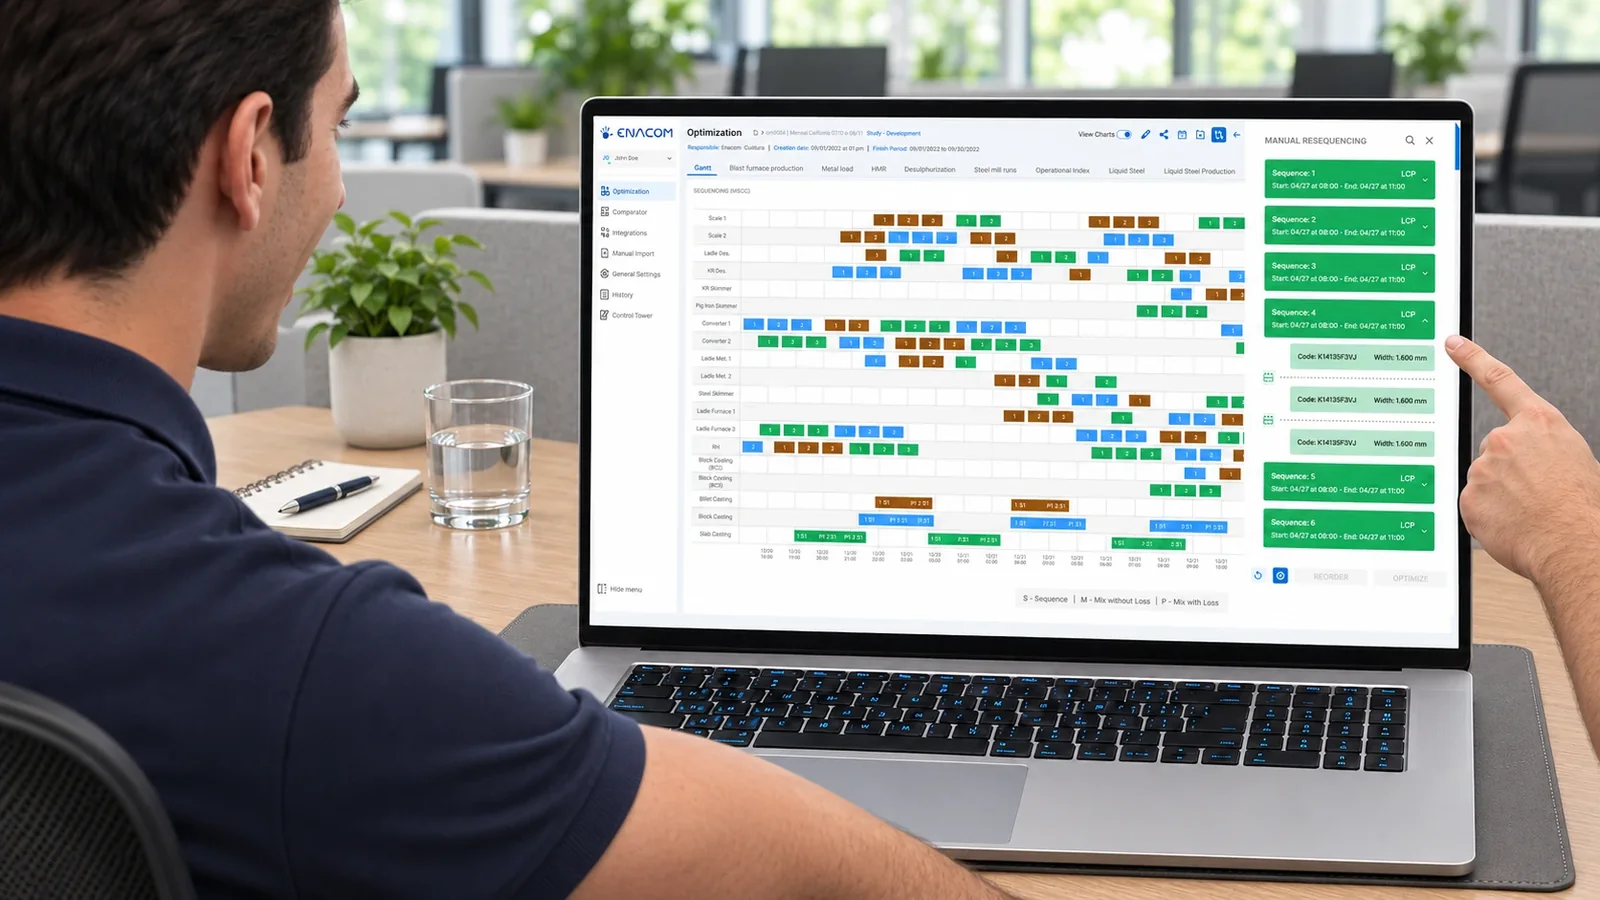
Comparador de cenários na mão do especialista: o planejador não recebe uma caixa-preta. Ele vê o cenário base lado a lado com os cenários otimizados, altera pesos (por exemplo, economia de gás ou lead time de um cliente estratégico) e aprova o plano com segurança.
Piloto antes de escalar: validamos em cenários conhecidos, comparamos com o histórico e só então ampliamos o escopo.
Como Começar: Diagnóstico da Decisão, Piloto Validado e Escala (Metodologia de Implantação)
Um projeto de Gêmeo Digital siderúrgico começa pela decisão que mais limita o resultado e avança em etapas curtas, sempre comparando o plano proposto com o que a operação de fato fez.
1. Diagnóstico da decisão e dos dados
Mapeamos com a equipe a decisão, as regras metalúrgicas, os tempos de processo e os dados disponíveis no MES, no APS e no ERP, e definimos os indicadores de sucesso antes de qualquer modelagem.
2. Modelagem e validação com histórico (Backtesting)
Reproduzimos períodos conhecidos da usina e comparamos o plano do modelo com o realizado, para que o especialista confie nas regras e nas premissas antes de ver o primeiro plano novo.
3. Piloto em operação assistida
O sistema gera planos e alertas em paralelo à rotina, com o planejador no controle. Regras e restrições são ajustadas com o que a operação ensina.
4. Escala para as demais etapas
Com a primeira decisão estável, estendemos o gêmeo à etapa seguinte da cadeia, da aciaria ao pátio e à laminação, sobre a mesma base de dados e de regras.
Perguntas frequentes sobre otimização e Gêmeos Digitais na siderurgia
O que é um Gêmeo Digital na siderurgia?
É uma representação computacional da usina que reproduz regras metalúrgicas, tempos e restrições de equipamento. Com ela, a equipe simula decisões, compara cenários e gera planos antes de executar no chão de fábrica.
Como o Gêmeo Digital de Planejamento da Enacom se integra ao SAP e ao sistema MES já utilizados na usina?
A Plataforma Gemminus atua como uma camada de inteligência acoplada à arquitetura atual da planta. Ela consome dados de ordens de venda, estoques e disponibilidade de equipamentos do ERP (como o SAP) e do MES/PIMS, via APIs ou bancos intermediários, processa a otimização matemática em nuvem e devolve a sequência ótima, validada pelo planejador, para execução no chão de fábrica.
Qual a diferença prática entre um software APS tradicional e as soluções da Enacom para PCP siderúrgico?
Softwares APS tradicionais usam heurísticas genéricas, pensadas para a manufatura discreta, e costumam falhar nas particularidades da indústria de processos contínuos e semicontínuos, como transições químicas entre corridas, perda térmica em carros-torpedo ou restrições de pontes rolantes em pátios de placas. A Enacom constrói modelos matemáticos sob medida sobre a base Gemminus, para que as restrições metalúrgicas reais da usina entrem no plano.
Como a otimização matemática ajuda a expandir a capacidade da usina sem investimento em CAPEX?
Em grande parte das aciarias e laminações, o limite produtivo aparente não vem da capacidade mecânica dos equipamentos, mas de perdas de sincronismo: tempos de espera entre etapas, trocas excessivas de cilindros e gaiolas, movimentações duplicadas em pátios e material fora de especificação ou sem pedido. Ao otimizar globalmente o sequenciamento, a usina aumenta o throughput (toneladas por hora) e o enfornamento a quente com os mesmos ativos físicos. Em artigo apresentado no AISTech 2024, a produção mensal da aciaria subiu cerca de 1% sem investimento em infraestrutura.
Em quanto tempo uma solução de otimização siderúrgica entra em operação assistida?
Os blocos tecnológicos da Plataforma Gemminus encurtam o desenvolvimento. Projetos específicos, como um Formador de Corridas, um Otimizador de Pátio ou um Sequenciador de Laminação, passam por validação com dados históricos e reais da usina e por piloto em operação assistida com a equipe de planejamento antes de ampliar o escopo. O prazo depende da decisão escolhida e da disponibilidade dos dados, e é definido no diagnóstico inicial.
Que resultados já foram medidos?
Entre os resultados medidos estão a redução de 15 para 6 movimentos de pátio por carga, 17% menos aço sem cliente na formação de corridas, 13,5% menos trocas de gaiola por mês e 12,2% do volume enfornado a quente. As condições de cada medição estão nos cases.
Aprofunde em soluções, publicações e cases de Siderurgia
Da pesquisa à operação: cases e artigos científicos
Cada frente reúne o case em que a otimização rodou na operação e os artigos da equipe da Enacom que publicam os métodos dessa frente em conferências técnicas e periódicos científicos. A prova prática e a prova científica, lado a lado.
Aciaria e programação
Case em operação
Formador de corridas17% menos aço sem cliente na formação de corridas da aciaria